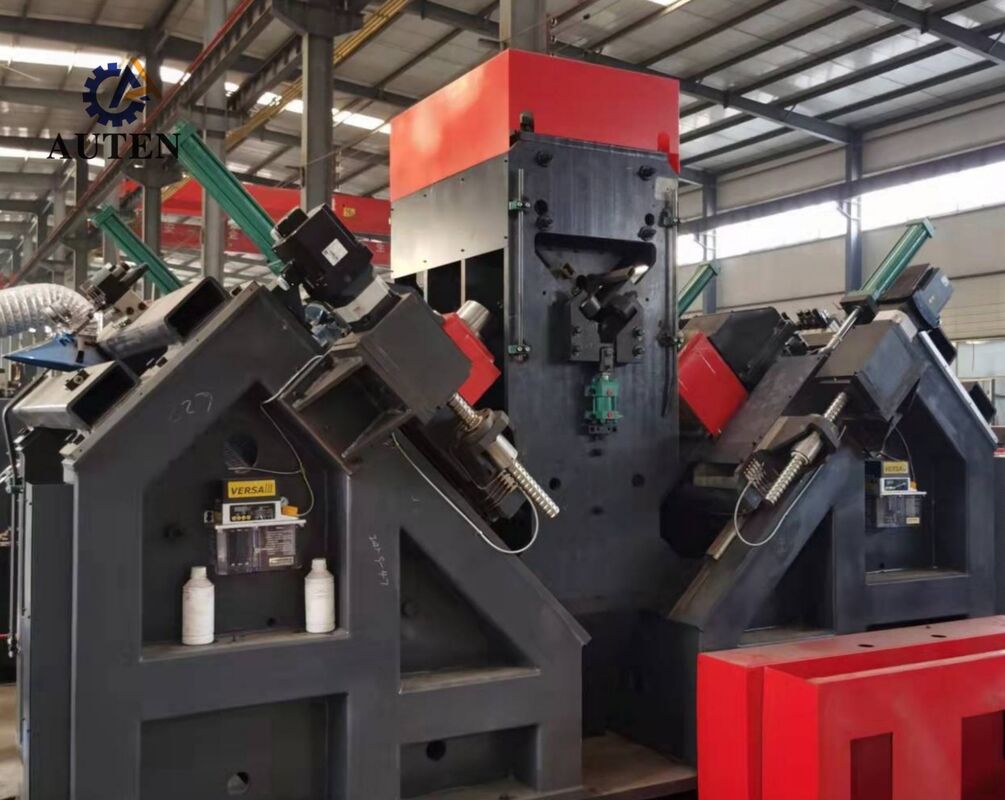
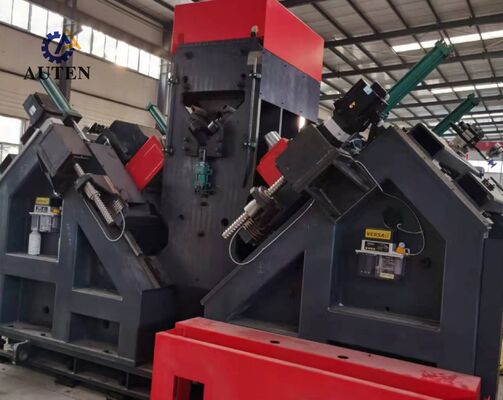
Máquina de perforación y marcado de ángulo CNC Modelo ADM2532 con cono de husillo de perforación BT40
Uso del producto:
Esta línea de producción de punzonado de acero angular CNC diseñada a medida está diseñada específicamente para los procedimientos de perforación y estampado de acero angular de gran tamaño y alta resistencia, un material clave empleado exclusivamente en la fabricación de torres de líneas de transmisión. La línea de producción permite el mecanizado de alta precisión de todos los orificios requeridos en acero angular, ofreciendo una calidad de orificio superior, precisión posicional precisa, eficiencia de producción excepcional y un rendimiento automatizado avanzado.
Parámetros principales:
| Modelo |
ADM2532 |
| Tamaño del ángulo (mm) |
100×100×10~250×250×32 |
| Longitud máx. de la pieza en bruto (m) |
14 |
| Cono del husillo de perforación |
BT40 |
| Diámetro máx. de perforación (mm) |
Φ40 |
| Cantidad de brocas en cada lado (uds.) |
3 (6 en total en ambos lados) |
| Velocidad máx. de rotación del husillo (r/min) |
6000 |
| Velocidad máx. de corte de la broca (m/min) |
200 |
| Ejes CNC |
9 |
| Rango de marcado posterior (mm) |
50-220 (continuo) |
| Velocidad máx. de alimentación del ángulo (m/min) |
40 |
| Fuerza de marcado (kN) |
1000/1200 |
| Cantidad de grupos de caracteres |
4 |
| Cantidad de caracteres en cada grupo |
18 |
| Tamaño del carácter (mm) |
14×10×19 |
| Sistema de refrigeración de la broca |
Refrigeración interna seca por atomización de aire |
| Modo de programación |
Software de trazado o programación de instrucciones |
| Dimensiones generales (m) |
34×8×3 |

Características del producto:
La línea de producción de perforación de acero angular CNC adopta una configuración de procesamiento altamente automatizada, que integra un sistema de carga automática que consta de un transportador de alimentación transversal y un mecanismo de carga giratorio, un sistema de descarga automática y una unidad de alimentación inteligente de la pieza de trabajo. Las operaciones de perforación, punzonado y marcado en acero angular se pueden completar dentro de un único ciclo de mecanizado continuo sin intervención manual durante el procesamiento. Esta automatización integrada minimiza los requisitos de mano de obra, mejora el rendimiento de la producción, mantiene una calidad de procesamiento constante y garantiza un funcionamiento fiable y estable del equipo.
La unidad de marcado de la línea de producción de punzonado y marcado de acero angular CNC adopta una estructura de marco cerrado rígido, que proporciona una excelente estabilidad mecánica y una precisión de marcado sostenida durante el funcionamiento continuo. El conjunto consta de una base de soporte fija montada en el bastidor de la máquina, una mesa de trabajo móvil y un cabezal de marcado de caracteres accionado hidráulicamente. Basándose en las instrucciones de mecanizado generadas por el sistema de control CNC, las operaciones de marcado se realizan automáticamente en las coordenadas designadas especificadas en los planos de ingeniería. Para acomodar perfiles de acero angular con diferentes dimensiones, la unidad está equipada adicionalmente con un mecanismo de ajuste manual, que permite un posicionamiento vertical flexible del conjunto de marcado móvil y un ajuste preciso del cabezal de marcado según los requisitos de producción específicos.
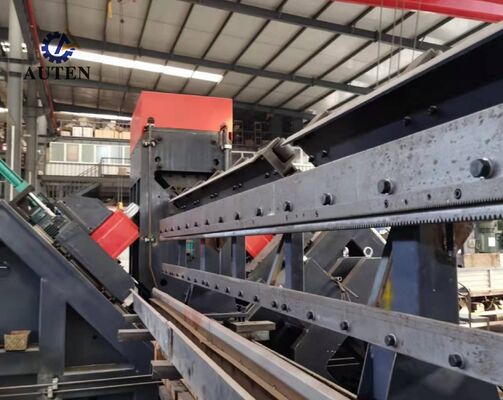
El sistema de perforación del equipo de procesamiento de torres de transmisión CNC proporciona alta precisión de posicionamiento y rendimiento de mecanizado constante. El mecanismo de alimentación es impulsado por un servomotor de alto rendimiento y utiliza un sistema de transmisión de piñón y cremallera para lograr un movimiento suave y preciso de la pieza de trabajo. Un dispositivo de detección de posición de cremallera combinado con un codificador de retroalimentación de alta precisión forma un sistema de posicionamiento de circuito cerrado completo, que garantiza un posicionamiento fiable del material durante la operación de mecanizado. Mientras tanto, los cabezales de perforación que se mueven a lo largo de ambas direcciones de brida del acero angular son accionados por servomotores a través de mecanismos de husillo de bolas de precisión, lo que proporciona un posicionamiento preciso de los orificios, un rendimiento de mecanizado estable y resultados de procesamiento de alta calidad para los componentes de acero angular.
El sistema de control basado en ordenador industrial está equipado con una interfaz de operación conveniente en idioma chino, lo que permite al personal de producción realizar las operaciones de la máquina de manera eficiente e intuitiva. El sistema proporciona visualizaciones gráficas de las configuraciones de las piezas de trabajo e información de coordenadas de los orificios, lo que permite una verificación de mecanizado conveniente y una supervisión del proceso en tiempo real. También permite la importación directa de programas de mecanizado generados por software de programación profesional, lo que mejora significativamente la eficiencia del almacenamiento, clasificación, recuperación de programas CNC y la gestión general de la producción.
Las muestras de demostración abarcan una amplia selección de dimensiones estándar de acero angular y patrones de orificios representativos comúnmente aplicados en la fabricación de torres de líneas de transmisión. Estas piezas de muestra permiten a los clientes, ingenieros y personal de control de calidad evaluar directamente las capacidades de mecanizado del equipo, incluida la precisión de perforación, la calidad del marcado, la consistencia dimensional y el rendimiento general del procesamiento. Como piezas de trabajo de referencia prácticas, las muestras proporcionan una base eficaz para verificar la idoneidad de la máquina para los requisitos reales de fabricación de torres de transmisión.
En aplicaciones de transmisión de energía de Ultra-Alta Tensión (UHV), las torres de transmisión deben soportar condiciones ambientales exigentes, cargas estructurales significativas y tensiones operativas prolongadas. Este sistema de procesamiento de acero angular CNC está diseñado específicamente para la fabricación de los miembros de acero angular que forman el marco principal de soporte de carga de las torres de transmisión. Realiza operaciones de perforación y marcado de alta precisión en acero angular utilizado para cuerpos de torre, brazos transversales y otros componentes estructurales críticos, asegurando un posicionamiento preciso de los orificios, una calidad de conexión fiable y un ensamblaje preciso. Al mejorar la integridad estructural, la seguridad operativa y la fiabilidad del servicio a largo plazo, el sistema proporciona una solución de fabricación eficiente y fiable para la infraestructura moderna de transmisión de energía y la producción de torres de transmisión de alto volumen.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!