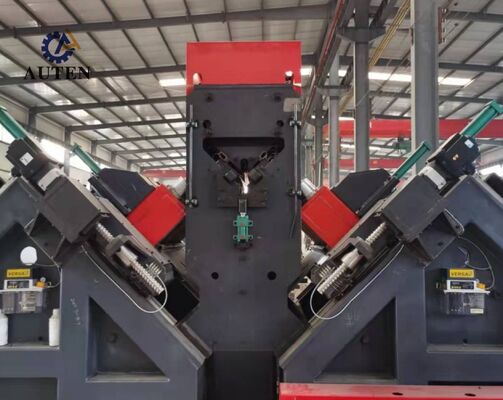
Con máquina de marcado y perforación de acero angular CNC de diseño personalizado, dimensión total 34x8x3m
Uso del producto:
Esta línea de producción de punzonado de acero angular CNC de diseño personalizado está especialmente diseñada para operaciones de perforación y punzonado en acero angular de gran tamaño y alta resistencia, un material estructural crítico ampliamente utilizado en la fabricación de torres de líneas de transmisión. La línea de producción es capaz de mecanizar con precisión todos los agujeros especificados en componentes de acero angular, ofreciendo una excelente calidad de agujeros, precisión posicional, alta eficiencia de producción y un alto grado de capacidad de procesamiento automatizado.
Parámetros principales:
| Modelo |
ADM2532 |
| Tamaño del ángulo (mm) |
100x100x10~250x250x32 |
| Longitud máx. de la pieza en bruto (m) |
14 |
| Cono del husillo de perforación |
BT40 |
| Diámetro máx. de perforación (mm) |
φ40 |
| Cantidad de brocas en cada lado (uds) |
3 (6 en total en ambos lados) |
| Velocidad máx. de rotación del husillo (r/min) |
6000 |
| Velocidad máx. de corte de la broca (m/min) |
200 |
| Ejes CNC |
9 |
| Rango de marcado posterior (mm) |
50-220 (continuo) |
| Velocidad máx. de alimentación del ángulo (m/min) |
40 |
| Fuerza de marcado (kN) |
1000/1200 |
| Cantidad de grupos de caracteres |
4 |
| Cantidad de caracteres en cada grupo |
18 |
| Tamaño del carácter (mm) |
14x10x19 |
| Sistema de refrigeración de la broca |
Refrigeración interna seca por atomización de aire |
| Modo de programación |
Software de replanteo o programación de instrucciones |
| Dimensión totals (m) |
34x8x3 |

Características del producto:
La línea de producción de perforación de acero angular CNC incorpora un sistema de procesamiento altamente automatizado, que consta de una unidad de carga automática con un transportador transversal de material y un mecanismo de carga giratorio, un sistema de descarga automática y un sistema inteligente de alimentación de piezas. Los procedimientos de perforación, punzonado y marcado se pueden realizar consecutivamente en un ciclo de mecanizado continuo, eliminando la necesidad de intervención manual durante la producción. Esta automatización integrada reduce la mano de obra, mejora el rendimiento de la producción, mantiene una calidad de mecanizado constante y garantiza un funcionamiento del equipo estable y fiable.
La unidad de marcado de la línea de producción de punzonado y marcado de acero angular CNC adopta una construcción rígida de marco cerrado, que proporciona una excelente rigidez estructural y una precisión de marcado constante durante un funcionamiento continuo prolongado. El conjunto consta de una base de soporte fija montada en el bastidor de la máquina, una mesa de trabajo móvil y un cabezal de marcado de caracteres accionado hidráulicamente. Basándose en los programas de mecanizado generados por el sistema de control CNC, las operaciones de marcado se realizan automáticamente en las coordenadas designadas especificadas en los planos de ingeniería. Para adaptarse a perfiles de acero angular con dimensiones variables, la unidad de marcado incorpora un mecanismo de ajuste manual que permite el posicionamiento vertical flexible del conjunto de marcado móvil y el ajuste preciso del cabezal de marcado según los requisitos de producción específicos.
El sistema de perforación del equipo de procesamiento de torres de transmisión CNC proporciona alta precisión de posicionamiento y rendimiento de mecanizado estable. El mecanismo de alimentación de material es impulsado por un servomotor de alto rendimiento y utiliza transmisión de piñón y cremallera para lograr un movimiento suave y preciso de la pieza. Un dispositivo de detección de posición de cremallera, combinado con un codificador de retroalimentación de alta precisión, establece un sistema de posicionamiento de circuito cerrado completo para garantizar un posicionamiento preciso y fiable del material durante todo el proceso de mecanizado. Mientras tanto, los cabezales de perforación que operan a lo largo de ambas direcciones de brida del acero angular son accionados por servo a través de mecanismos de transmisión de husillo de bolas de precisión, lo que proporciona un posicionamiento preciso de los agujeros, una estabilidad de mecanizado constante y una calidad de procesamiento superior para los componentes de acero angular.
El sistema de control CNC basado en ordenador industrial está equipado con una interfaz de operación en idioma chino fácil de usar, lo que permite al personal de producción controlar las funciones de la máquina de manera conveniente y eficiente. El sistema proporciona visualización gráfica de las configuraciones de las piezas y los datos de coordenadas de los agujeros, lo que permite la verificación del mecanizado y el monitoreo del proceso en tiempo real. También permite la importación directa de programas de mecanizado generados por software de programación profesional, lo que mejora significativamente la eficiencia del almacenamiento, clasificación, recuperación de programas CNC y la administración integral de la producción.
Las muestras de demostración cubren una amplia gama de dimensiones de acero angular estándar y patrones de agujeros representativos comúnmente utilizados en la fabricación de torres de líneas de transmisión. Estas piezas de muestra permiten a los clientes, ingenieros y personal de control de calidad evaluar directamente las capacidades de mecanizado del equipo, incluida la precisión de perforación, la calidad del marcado, la consistencia dimensional y el rendimiento general del procesamiento. Como componentes de referencia prácticos, las muestras proporcionan una base eficaz para verificar la idoneidad de la máquina para los requisitos reales de producción de torres de transmisión.
En aplicaciones de transmisión de energía de Ultra-Alta Tensión (UHV), las torres de transmisión deben soportar condiciones ambientales severas, cargas estructurales sustanciales y tensiones operativas a largo plazo. Este sistema de procesamiento de acero angular CNC se desarrolla específicamente para fabricar los miembros de acero angular que forman el marco principal de soporte de carga de las torres de transmisión. Realiza operaciones de perforación y marcado de alta precisión en acero angular utilizado en cuerpos de torre, travesaños y otros componentes estructurales esenciales, garantizando un posicionamiento preciso de los agujeros, una calidad de conexión fiable y un ensamblaje preciso. Al respaldar la integridad estructural, la seguridad operativa y la fiabilidad del servicio a largo plazo, el sistema proporciona una solución de fabricación eficiente y fiable para la infraestructura moderna de transmisión de energía y la producción de torres de transmisión de alto volumen.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!