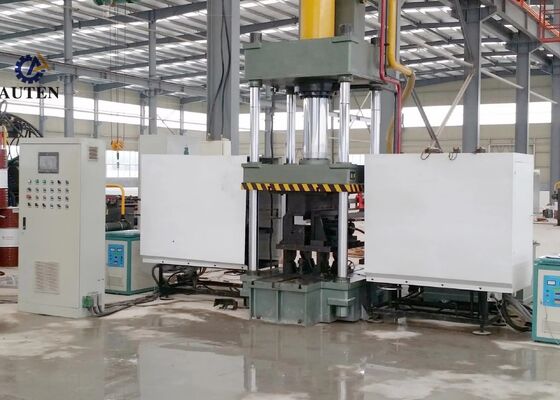
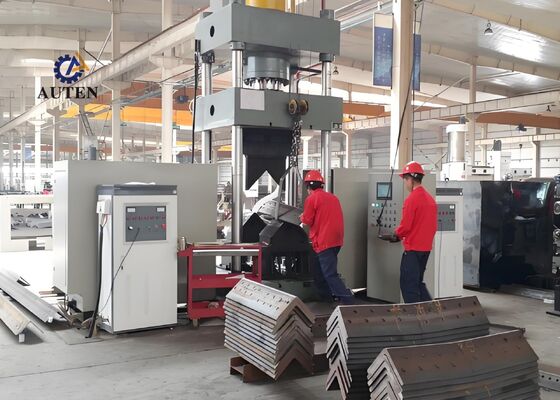
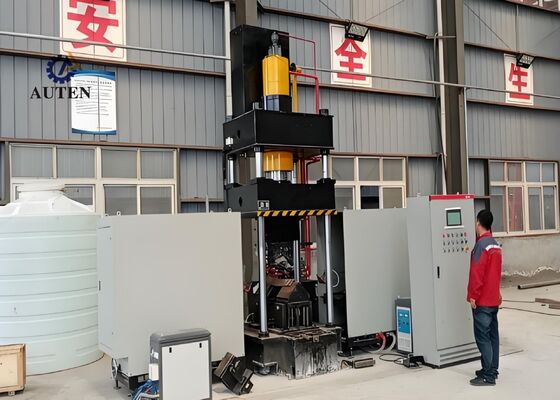
3150kN CNC Máquina de Calentamiento y Doblado para Acero Angular y Placa con 240kW de Potencia de Calentamiento
Introducción del producto:
El Sistema de Doblado Térmico CNC está diseñado profesionalmente y sometido a pruebas exhaustivas en fábrica para garantizar un doblado preciso y fiable de perfiles de acero angular y láminas de metal planas. Está desarrollado específicamente para cumplir con los estrictos requisitos de fabricación de industrias como la fabricación de acero estructural, la producción de componentes mecánicos y el procesamiento de metales arquitectónicos. Con una excelente precisión de conformado y un rendimiento operativo constante, el sistema garantiza que el acero angular y los paneles metálicos procesados cumplan con los exigentes requisitos dimensionales y estructurales, lo que permite una ejecución eficiente y sin problemas de las operaciones de fabricación posteriores.
Parámetros del producto:
| Modelo |
HQ250-700 |
| Presión del Tanque de Aceite (kN) |
1600 |
| Tamaño de doblado exterior a doble cara (Talón hacia arriba) (mm) |
L80*7~L250*32 |
| Grado de doblado exterior a doble cara para ángulos (°) |
30° |
| Rango de doblado simple hacia adelante de acero angular (mm) |
L80*7~L200*20 |
| Grado de doblado simple hacia adelante de acero angular (°) |
20° |
| Espesor de la placa de doblado (mm) |
2~16 |
| Ancho de la placa de doblado (mm) |
700 |
| Grado de doblado para placas (°) |
90° |
| Rango de apertura y cierre de ángulos (mm) |
L80*7~L200*16 |
| Grado de apertura y cierre de ángulos (°) |
16° |
| Carrera del Tanque de Aceite (mm) |
800 |
| Altura máxima de apertura (mm) |
1300 |
| Potencia del Motor (kW) |
15 |
| Potencia de calentamiento (kW) |
60*2 |
| Eje CNC |
3 |
| Capacidad del tanque de aceite (L) |
630 |
| Tamaño total (m) |
3.5x4.5x4.1 |

Características del producto:
1. La máquina adopta un avanzado sistema de control integrado CNC y PLC, con una interfaz hombre-máquina (HMI) de pantalla táctil fácil de usar. Los operadores pueden configurar fácilmente los parámetros de procesamiento, monitorear las condiciones de operación de la máquina en tiempo real y administrar los procedimientos de producción de manera eficiente. Esta configuración garantiza una operación conveniente, un rendimiento confiable del equipo y una gestión de producción optimizada.
2. El equipo utiliza tecnología de calentamiento por inducción ultrasónica de alta frecuencia para lograr un calentamiento rápido y uniforme, al tiempo que mejora la eficiencia energética y reduce el impacto ambiental. Este método de calentamiento ayuda a aumentar la producción, reducir los costos operativos y cumplir con las normas de protección ambiental pertinentes.
3. La máquina incorpora un sistema de conformado integrado que elimina la necesidad de cambios de herramientas adicionales y ajustes repetidos de troqueles. Este diseño simplificado hace que la preparación de la máquina sea más conveniente, acorta el tiempo de configuración y mejora la eficiencia general de la producción.
4. Con tecnología de control CNC precisa, la máquina garantiza operaciones de doblado y conformado precisas, calidad de producto constante, precisión dimensional confiable y resultados de procesamiento repetibles, lo que contribuye a mejorar la productividad de la fabricación.
5. El equipo está diseñado con una unidad de potencia hidráulica dedicada y un sistema de control eléctrico separado, lo que proporciona una operación conveniente, mayor seguridad y un rendimiento operativo estable. Esta configuración es muy adecuada para procesos de fabricación continua y entornos de producción industrial exigentes.
6. En modo de conformado en frío, la máquina puede procesar secciones de acero angular de hasta L100 x L100 x 10 mm, con un ángulo de doblado máximo de 5°. Dentro de este rango de procesamiento nominal, mantiene una deformación controlada del material y una precisión de conformado constante.
7. En condiciones normales de trabajo, el ciclo de prensado en frío requiere aproximadamente 10 segundos por pieza de trabajo, mientras que el ciclo de doblado térmico tarda alrededor de 120 segundos. Los tiempos de procesamiento reales dependen de las características del material y las dimensiones de la pieza de trabajo. El conformado térmico generalmente comienza cuando el material alcanza aproximadamente 800°C y se vuelve visiblemente al rojo vivo. La configuración de calentamiento y conformado se puede ajustar según las propiedades del material y las tolerancias dimensionales requeridas.
8. Para operaciones de doblado térmico, el operador simplemente ingresa los datos de procesamiento requeridos e inicia el ciclo automático utilizando el botón de control o el interruptor de pedal. La máquina completa luego todo el proceso programado automáticamente, incluido el posicionamiento de la pieza de trabajo en el área de calentamiento, el calentamiento por inducción, la retracción automática de la unidad de calentamiento, el sujeción y prensado hidráulico, el movimiento de retorno del ariete y la descarga del componente terminado.
9. Al operar en el modo combinado de conformado térmico y prensado en frío, la producción comienza después de haber ingresado los parámetros de procesamiento relevantes. Una vez completado el conformado, el ariete hidráulico no necesita regresar completamente a su posición inicial. En cambio, la matriz de prensado inferior se eleva automáticamente para proporcionar una holgura de aproximadamente 100 mm, lo que permite retirar la pieza de trabajo terminada más fácilmente. Este proceso optimizado acorta el ciclo operativo y mejora la eficiencia general de la producción.
Estas muestras de demostración se fabrican utilizando equipos de punzonado, corte y marcado de acero angular. Reflejan las dimensiones estándar y los requisitos de procesamiento típicos de los componentes de acero angular utilizados en la producción de torres de transmisión. Las muestras sirven como piezas de referencia prácticas, lo que permite a los clientes evaluar la calidad de mecanizado, la precisión dimensional y los estándares de fabricación. Al inspeccionar estos componentes terminados, los compradores potenciales pueden evaluar si el equipo cumple con los exigentes requisitos de procesamiento y producción de la fabricación de torres de transmisión de acero angular.
Para proyectos de líneas de transmisión de ultra alta tensión (UHV), las torres de transmisión deben soportar condiciones ambientales desafiantes y cargas estructurales considerables durante su vida útil operativa. Este equipo apoya la producción de componentes de acero angular que constituyen el marco principal de carga de estas torres. Realiza operaciones de perforación y punzonado de precisión en miembros de acero angular utilizados en estructuras de torres, travesaños y otros ensamblajes esenciales, ayudando a mantener la precisión dimensional y la calidad de conexión confiable. Estas capacidades de procesamiento contribuyen a la resistencia estructural y la durabilidad a largo plazo de las torres de transmisión, al tiempo que respaldan la operación segura, estable e ininterrumpida de los sistemas de transmisión de energía UHV.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!