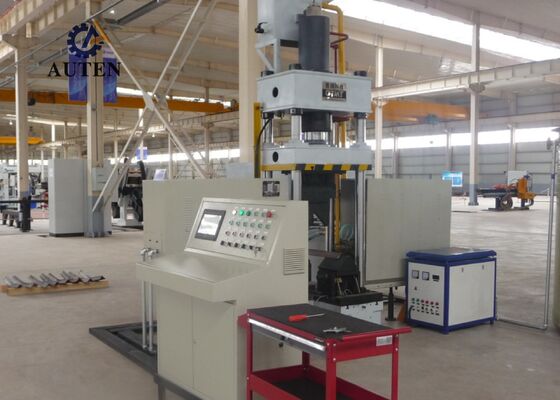
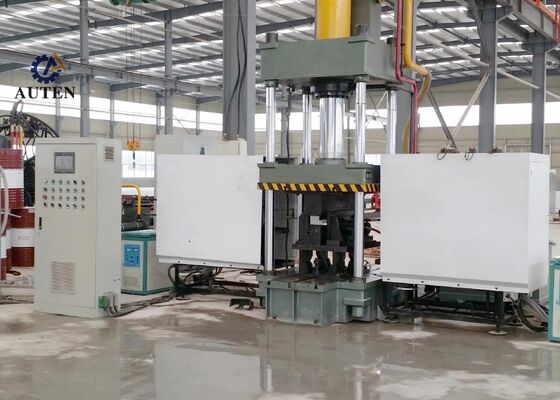
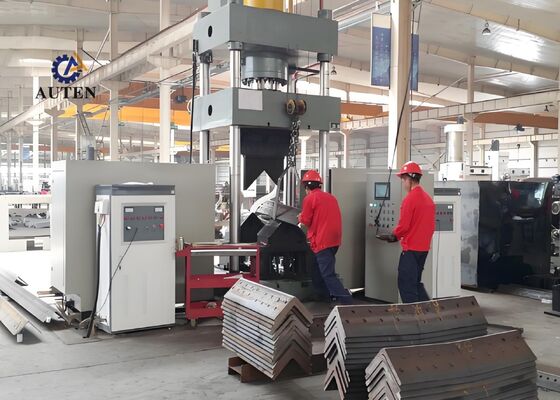
60 * 2KW potencia de calefacción Máquina de flexión y calefacción de acero ángel CNC 1300mm Max. altura de apertura
Introducción del producto:
El sistema de flexión térmica CNC está diseñado profesionalmente y está sujeto a pruebas completas en la fábrica para garantizar una flexión precisa y confiable de perfiles de acero angular y láminas metálicas planas.Se ha desarrollado específicamente para satisfacer los estrictos requisitos de fabricación de las industrias, incluida la fabricación de acero estructural, la producción de componentes mecánicos y el procesamiento de metales arquitectónicos.el sistema garantiza que los paneles de acero y metal de ángulo procesados cumplen los requisitos dimensionales y estructurales más exigentes, apoyando una ejecución eficiente y sin problemas de las operaciones de fabricación posteriores.
Parámetros del producto:
| Modelo |
HQ250-700 |
| Presión del depósito de aceite (kN) |
1600 |
| Tamaño de flexión exterior de dos lados (talón hacia arriba) (mm) |
L80*7~L250*32 |
| Grado de curvatura hacia el exterior de los ángulos de ambos lados (°) |
30° |
| Ángulo de acero con rango de curvatura simple hacia adelante (mm) |
El importe de las contribuciones se calcula en función de la situación de la empresa. |
| Grado de flexión del acero angular hacia adelante (°) |
20° |
| espesor de la placa de flexión (mm) |
Entre 2 y 16 |
| Ancho de la placa de flexión (mm) |
700 |
| Grado de flexión de las placas (°) |
90° |
| Ángulo de apertura y de cierre (mm) |
El valor de la ayuda se fijará en el valor de la ayuda. |
| Ángulo de apertura y grado de cierre (°) |
16° |
| Carga del tanque de aceite (mm) |
800 |
| Altura máxima de apertura(mm) |
1300 |
| Potencia del motor (kW) |
15 |
| Potencia de calefacción(kW) |
60*2 |
| Eje CNC |
3 |
| Capacidad del depósito de aceite (L) |
630 |
| Tamaño total (m) |
3.5x4.5x4.1 |

Características del producto:
1El equipo está equipado con un avanzado sistema de control basado en CNC y PLC con una interfaz humano-máquina (HMI) de pantalla táctil intuitiva.Permite una configuración conveniente de los parámetros de procesamiento, el seguimiento en tiempo real del estado de la máquina y la gestión de la producción racionalizada, proporcionando a los operadores un entorno operativo accesible, fiable y eficiente.
2La máquina emplea tecnología avanzada de calefacción por inducción de frecuencia ultrasónica para proporcionar un calentamiento rápido y uniforme con una mayor eficiencia energética y un menor impacto ambiental.Este método de calefacción permite aumentar la capacidad de producción, reducción de los costes de explotación y cumplimiento de los requisitos de protección del medio ambiente aplicables.
3El equipo cuenta con un diseño de formación integrado que elimina la necesidad de reemplazo de herramientas adicionales y ajustes frecuentes de la matriz.,reduce al mínimo el tiempo de preparación y mejora la eficiencia general de la fabricación.
4Al incorporar tecnología de control CNC de precisión, la máquina realiza operaciones de flexión y formación precisas con calidad constante, control dimensional preciso,y resultados de procesamiento repetibles, mejorando al mismo tiempo la productividad general de la producción.
5El sistema integra una unidad de potencia hidráulica independiente con un sistema de control eléctrico dedicado, lo que garantiza una operación conveniente, una mayor seguridad operativa y un rendimiento fiable de la máquina.Esta configuración es adecuada para la producción continua en entornos industriales exigentes.
6En el modo de formación en frío, la máquina puede acomodar perfiles de acero de ángulo de hasta L100 × L100 × 10 mm y soporta un ángulo de flexión máximo de 5°.permite una deformación controlada del material y una precisión de formación constante.
7En condiciones normales de funcionamiento, el ciclo de prensado en frío dura aproximadamente 10 segundos por pieza de trabajo, mientras que la flexión térmica requiere generalmente unos 120 segundos por componente.Los tiempos reales de ciclo varían según las propiedades del material y las dimensiones de la pieza de trabajoLa curvatura térmica comienza típicamente cuando el material alcanza aproximadamente 800 °C y presenta una apariencia rojo caliente.Los parámetros específicos de calentamiento y formación deben ajustarse a las características del material y a la precisión dimensional requerida..
8Para las operaciones de flexión térmica, el operador introduce los parámetros de procesamiento requeridos e inicia el ciclo automático utilizando el botón de control o el interruptor del pedal.La máquina ejecuta entonces la secuencia programada, incluida la introducción de la pieza en la zona de calefacción, el calentamiento por inducción, el retiro automático de la unidad de calefacción, el sujeción y prensado hidráulicos, el levantamiento de la pieza y la descarga de la pieza terminada.
9Durante las operaciones combinadas de formación térmica y prensado en frío, el ciclo de producción puede iniciarse una vez que se hayan configurado los parámetros requeridos.no es necesario que el macho hidráulico vuelva completamente a su posición originalEn su lugar, el dado de prensado inferior se eleva automáticamente para crear un espacio libre de 100 mm, lo que facilita la conveniente extracción de la pieza terminada.Esta secuencia optimizada reduce el tiempo de ciclo y mejora aún más la eficiencia general de la producción.
Estas muestras de ensayo, producidas con equipos de punción, corte y marcado de acero angular,que cumplen las especificaciones estándar y los parámetros de procesamiento comúnmente utilizados en la fabricación de torres de acero angularProporcionan a los clientes piezas de referencia prácticas para evaluar la calidad del mecanizado, la precisión dimensional y la mano de obra.Estos indicadores mensurables ayudan a demostrar la capacidad del equipo para satisfacer los exigentes requisitos de producción de la fabricación de torres de acero angular.
En la construcción de líneas de transmisión de ultraalta tensión (UHV), las torres de transmisión deben soportar condiciones ambientales difíciles y cargas estructurales sustanciales.El equipo desempeña un papel importante en la fabricación de los componentes de acero de ángulo que forman las estructuras de carga primarias de las torresRealiza operaciones de perforación y perforación confiables en elementos de acero angulares utilizados en cuerpos de torres, brazos cruzados y otras secciones estructurales críticas.ayuda a lograr dimensiones precisas e integridad estructural confiableEstas capacidades de procesamiento contribuyen a la durabilidad de las torres de transmisión y apoyan el funcionamiento seguro, estable y continuo de los sistemas de transmisión de energía UHV.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!