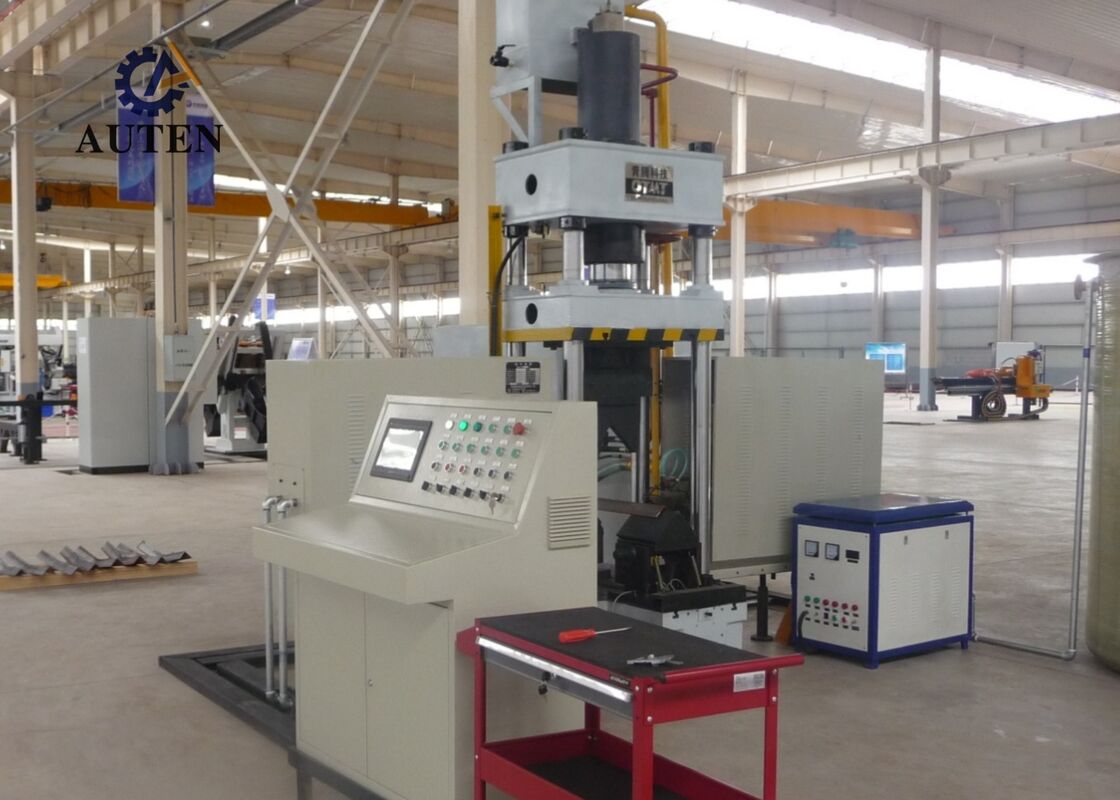
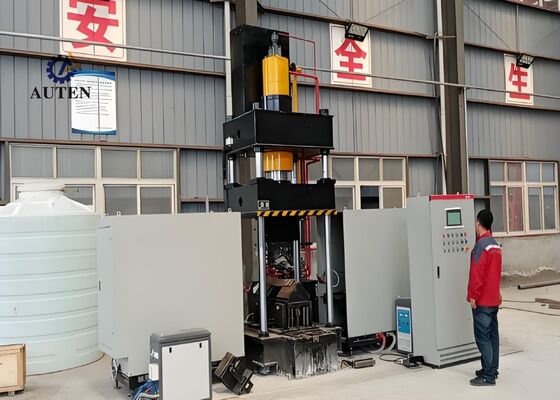
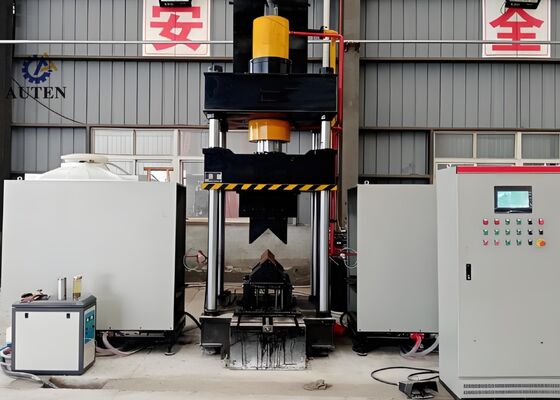
Máquina de doblado en caliente CNC para perfiles angulares HQ250-700, presión del tanque de aceite 1600kN
Introducción del producto:
El sistema de doblado térmico CNC está cuidadosamente diseñado y probado en fábrica para garantizar el doblado preciso de perfiles de acero angular y láminas de metal planas. Está diseñado específicamente para satisfacer las exigentes demandas de producción de industrias como la fabricación de acero estructural, la fabricación de componentes mecánicos y la metalurgia arquitectónica. Al ofrecer una precisión de conformado excepcional y una consistencia operativa confiable, el sistema garantiza que el acero angular doblado y los paneles de metal cumplan con estrictas especificaciones dimensionales y estructurales, facilitando un progreso fluido y eficiente en los procesos de fabricación posteriores.
Parámetros del producto:
| Modelo |
HQ250-700 |
| Presión del tanque de aceite (kN) |
1600 |
| Tamaño de doblado exterior a doble cara (ala hacia arriba) (mm) |
L80*7~L250*32 |
| Grado de doblado exterior a doble cara para perfiles angulares (°) |
30° |
| Rango de doblado simple hacia adelante de acero angular (mm) |
L80*7~L200*20 |
| Grado de doblado simple hacia adelante de acero angular (°) |
20° |
| Espesor de la placa de doblado (mm) |
2~16 |
| Ancho de la placa de doblado (mm) |
700 |
| Grado de doblado para placas (°) |
90° |
| Rango de apertura y cierre de perfiles angulares (mm) |
L80*7~L200*16 |
| Grado de apertura y cierre de perfiles angulares (°) |
16° |
| Carrera del tanque de aceite (mm) |
800 |
| Altura máxima de apertura (mm) |
1300 |
| Potencia del motor (kW) |
15 |
| Potencia de calentamiento (kW) |
60*2 |
| Eje CNC |
3 |
| Capacidad del tanque de aceite (L) |
630 |
| Tamaño total (m) |
3.5x4.5x4.1 |

Características del producto:
1. El sistema incorpora una plataforma de control PLC avanzada basada en CNC junto con una interfaz hombre-máquina (HMI) intuitiva con pantalla táctil, lo que permite una entrada de parámetros conveniente, monitoreo en tiempo real de las condiciones de operación del equipo y una gestión eficiente del proceso de producción. Esta arquitectura de control inteligente proporciona a los operadores una experiencia operativa sencilla, confiable y orientada al usuario.
2. La máquina utiliza tecnología avanzada de calentamiento por inducción de frecuencia ultrasónica inteligente, que proporciona un calentamiento rápido y uniforme, una mayor utilización de la energía y una operación responsable con el medio ambiente. Este método de calentamiento avanzado aumenta la eficiencia de producción, reduce los gastos operativos y cumple con los estándares contemporáneos de protección ambiental.
3. Diseñado como un sistema de conformado totalmente integrado, el equipo elimina la necesidad de reemplazo de herramientas adicionales y ajustes frecuentes de moldes. Esta configuración optimizada simplifica la preparación de la producción, minimiza los requisitos de configuración y contribuye a mejorar la eficiencia general de fabricación.
4. Con tecnología avanzada de control de precisión CNC, la máquina realiza operaciones de doblado y conformado de alta precisión. Mantiene una calidad de producto constante, una excelente precisión dimensional y resultados de procesamiento estables, al tiempo que mejora sustancialmente la eficiencia de producción.
5. El equipo incorpora una unidad de potencia hidráulica independiente integrada con un sistema de control eléctrico dedicado. Esta configuración facilita una operación conveniente, una mayor seguridad operativa, un rendimiento confiable de la máquina y una idoneidad confiable para la fabricación industrial continua y de alto volumen.
6. La función de conformado en frío está diseñada para procesar secciones de acero angular de hasta L100 × L100 × 10 mm, con un ángulo de doblado máximo permitido de 5 grados, proporcionando un control preciso de la deformación y una calidad de conformado constante.
7. En condiciones de operación estándar, el ciclo de prensado en frío toma aproximadamente 10 segundos por pieza de trabajo, mientras que el conformado térmico generalmente requiere aproximadamente 120 segundos por componente, dependiendo de las especificaciones del material y las dimensiones de la pieza de trabajo. El doblado térmico comienza cuando la pieza de trabajo alcanza una temperatura de aproximadamente 800 °C (condición al rojo vivo), con parámetros de procesamiento optimizados establecidos de acuerdo con las características del material y la precisión de doblado requerida.
8. Durante las operaciones de conformado térmico, el operador solo necesita ingresar los parámetros de procesamiento requeridos e iniciar el ciclo automático utilizando el botón de control o el interruptor de pedal. El sistema completa automáticamente toda la secuencia programada, incluida la alimentación de la pieza de trabajo a la zona de calentamiento, el calentamiento por inducción, la retracción automática de la unidad de calentamiento, el pinzado y prensado hidráulico, el levantamiento del ariete y la descarga del componente completado.
9. En la operación integrada de conformado térmico y prensado en frío, el ciclo de producción puede comenzar inmediatamente después de haber ingresado los parámetros de proceso requeridos. Después del conformado, el ariete hidráulico no necesita regresar completamente a su posición inicial. En cambio, la matriz de prensado inferior se eleva automáticamente para establecer una holgura de 100 mm, lo que permite retirar convenientemente la pieza de trabajo terminada. Esta secuencia operativa optimizada acorta efectivamente el ciclo de producción y mejora aún más la eficiencia general de fabricación.
Estas muestras de prueba, fabricadas con el equipo de punzonado, corte y marcado de acero angular, cumplen con las especificaciones estándar y los parámetros de procesamiento comúnmente aplicados en la industria de fabricación de torres de acero angular. Proporcionan a los usuarios una base directa y práctica para evaluar la calidad de procesamiento de la máquina, la precisión dimensional y la mano de obra, indicadores clave de rendimiento que demuestran la capacidad del equipo para cumplir con los exigentes requisitos de producción de la fabricación de torres de acero angular.
En la construcción de líneas de transmisión de ultra alta tensión (UHV), donde las torres de transmisión están expuestas a condiciones ambientales severas y cargas estructurales considerables, este equipo desempeña una función crítica en el procesamiento de los componentes de acero angular que forman el marco principal de soporte de carga de las torres. Realiza de manera confiable operaciones de perforación y estampado en acero angular utilizado en cuerpos de torres, travesaños y otros miembros estructurales esenciales, asegurando alta precisión dimensional y robusta integridad estructural. Estas capacidades contribuyen a mejorar la durabilidad de las torres de transmisión y brindan soporte esencial para la operación segura, estable y continua de los sistemas de transmisión de energía UHV.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!