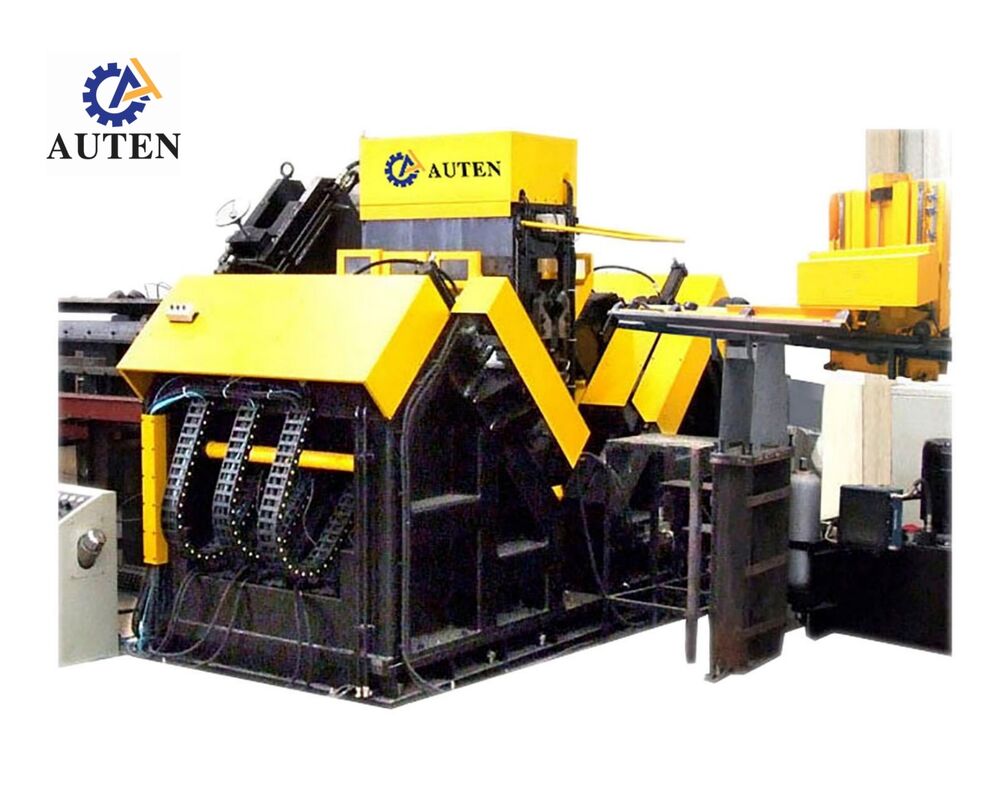
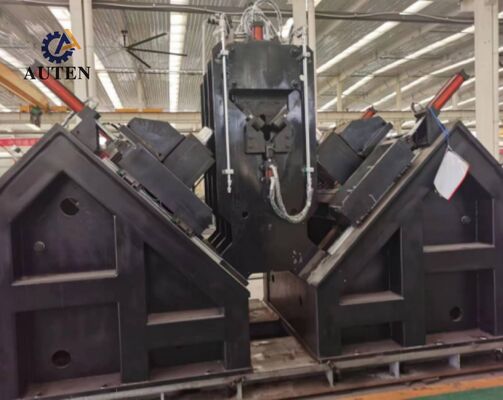
Máquina de Perforación y Marcado de Ángulos CNC de Precisión con Tecnología de Control Servo
Introducción del producto:
La Línea de Perforación, Marcado y Cizallado de Acero Angular es una solución CNC avanzada diseñada para el procesamiento rápido, preciso y eficiente de acero angular en la fabricación de estructuras de acero. Al integrar las funciones de perforación, marcado y cizallado en una única línea automatizada, mejora significativamente la productividad al tiempo que reduce la mano de obra manual y el tiempo de operación.
Equipada con un sistema de control CNC de alto rendimiento, la máquina garantiza un posicionamiento preciso y resultados de procesamiento consistentes. Es capaz de manejar varios tamaños de acero angular, lo que la hace adecuada para diversos requisitos de proyectos. La unidad de perforación ofrece una colocación precisa de los agujeros, mientras que el sistema de marcado proporciona una identificación clara para un fácil montaje. La función de cizallado garantiza un corte limpio y preciso para una salida de alta calidad.
Ampliamente utilizada en las industrias de la construcción, torres de transmisión y estructuras de acero, la máquina ofrece un rendimiento fiable, durabilidad y eficiencia. Su diseño inteligente y sus capacidades multifuncionales la convierten en una opción ideal para entornos de fabricación modernos que buscan precisión y productividad.
Parámetros principales:
| Modelo |
ADM2532 |
| Tamaño del ángulo (mm) |
100×100×10~250×250×32 |
| Longitud máx. de la pieza en bruto (m) |
14 |
| Cono del husillo de perforación |
BT40 |
| Diámetro máx. de perforación (mm) |
Φ40 |
| Cantidad de brocas en cada lado (uds) |
3 (6 en total en ambos lados) |
| Velocidad máx. de rotación del husillo (r/min) |
6000 |
| Velocidad máx. de corte de la broca (m/min) |
200 |
| Ejes CNC |
9 |
| Rango de marcado trasero (mm) |
50-220 (sin escalonamiento) |
| Velocidad máx. de alimentación del ángulo (m/min) |
40 |
| Fuerza de marcado (kN) |
1000/1200 |
| Cantidad de grupos de caracteres |
4 |
| Cantidad de caracteres en cada grupo |
18 |
| Tamaño del carácter (mm) |
14×10×19 |
| Sistema de refrigeración de la broca |
Refrigeración interna seca por atomización de aire |
| Modo de programación |
Software de diseño o programación de instrucciones |
| Dimensiones generales (m) |
34×8×3 |

Características del producto:
1. La línea de producción completa consta de un transportador transversal, un transportador de giro, un transportador de entrada, un carro de alimentación CNC, dos conjuntos de perforación, un conjunto de marcado, un transportador de descarga automática, una estación hidráulica y un sistema de refrigeración eléctrica. El equipo integra tecnología CNC avanzada con alimentación de material controlada por servo para lograr una alta eficiencia de procesamiento, operación fiable y precisión constante de la pieza.
2. Se instala un conjunto de perforación en cada lado de la máquina. Cada unidad puede alojar tres brocas de diferentes diámetros. Todo el conjunto de perforación está controlado por CNC y puede moverse automáticamente para ajustar el espaciado de los agujeros, garantizando una colocación precisa de los agujeros y una precisión de mecanizado constante.
3. La velocidad del husillo es continuamente ajustable a través de un inversor de frecuencia, mientras que la velocidad de alimentación se regula mediante válvulas de control de velocidad variable. Las transiciones entre aproximación rápida, avance de mecanizado y retracción rápida se realizan automáticamente, garantizando un funcionamiento suave y una mayor eficiencia de mecanizado.
4. La línea de producción de perforación está equipada con un conjunto de marcado, lo que permite preestablecer cómodamente los intervalos de marcado según los requisitos de procesamiento. Las operaciones de marcado, la sujeción de la pieza y la alimentación de la unidad de perforación son accionadas hidráulicamente. Los componentes principales son importados para garantizar un rendimiento fiable. Un sistema de refrigeración circulante integrado ayuda a reducir la temperatura de la herramienta y a prolongar la vida útil de la broca.
5. Las operaciones de marcado y perforación se completan automáticamente. Una vez finalizado el mecanizado, los perfiles de acero angular terminados se descargan a través de un mecanismo de giro neumático, lo que reduce la manipulación manual, disminuye la carga de trabajo físico de los operarios y mejora la eficiencia operativa en comparación con las configuraciones de procesamiento convencionales.
6. El sistema de control integra un ordenador industrial, servomotores, PLC, interruptores de monitorización externos y otros componentes de control esenciales. Los operarios solo necesitan introducir las dimensiones de la pieza, después de lo cual el sistema genera automáticamente el programa de mecanizado correspondiente. Los programas también se pueden almacenar, seleccionar, mostrar y recuperar según los números de identificación individuales de la pieza, lo que facilita una gestión de producción conveniente.
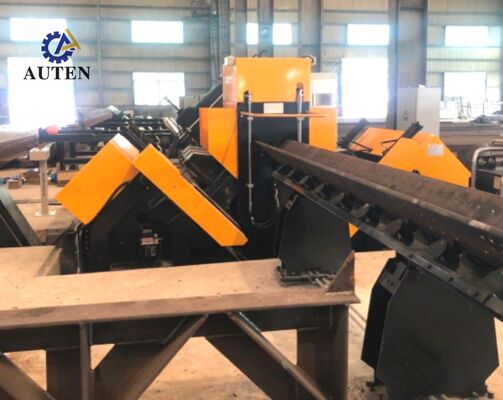
7. La línea de mecanizado está equipada con mecanismos de soporte y sujeción de la pieza para alojar perfiles de acero angular con considerable flexión o deformación, garantizando un posicionamiento estable y una precisión de procesamiento fiable durante el mecanizado.
Estas piezas de demostración cubren una variedad de dimensiones estándar y configuraciones de agujeros típicas comúnmente utilizadas en la fabricación de torres de transmisión de acero angular. Proporcionan a los clientes potenciales y al personal de inspección de calidad muestras de referencia prácticas para evaluar la precisión del mecanizado, el rendimiento del procesamiento y la calidad de los componentes terminados. Al examinar las piezas procesadas reales, los usuarios pueden determinar si el equipo cumple con los estándares de fabricación y las especificaciones de producción relevantes para las aplicaciones de torres de transmisión.
En los proyectos de líneas de transmisión de ultra alta tensión (UHV), las torres de transmisión deben soportar condiciones climáticas adversas y cargas estructurales considerables. Este equipo está diseñado para fabricar los componentes de acero angular que constituyen el marco principal de soporte de carga de estas estructuras. Realiza operaciones de perforación y punzonado de alta precisión en los miembros de acero angular utilizados en los cuerpos de las torres, brazos transversales y otros ensamblajes estructurales esenciales, ayudando a mantener dimensiones precisas y puntos de conexión fiables. Estas capacidades de mecanizado contribuyen a mejorar la integridad estructural, la estabilidad operativa y la fiabilidad del servicio a largo plazo durante la vida útil prevista de las torres de transmisión.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!